

Quality Control sa Color Coated Steel Coil Production
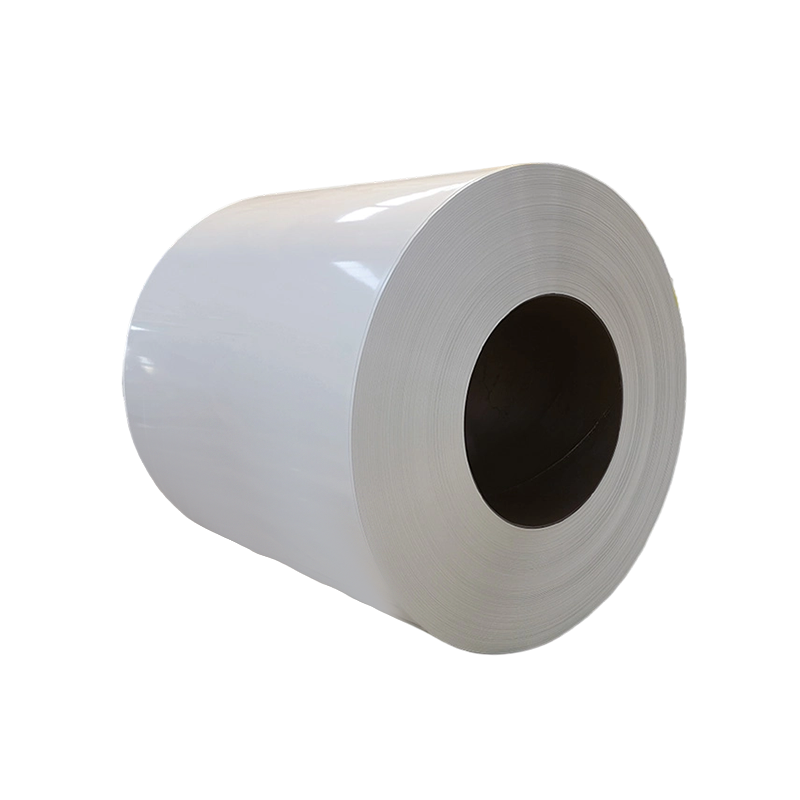
Ang kalidad ng a color coated steel coil ay tinutukoy ng isang kumplikadong interplay ng kalidad ng substrate, integridad ng patong na metal, aplikasyon ng organikong patong, at pagtatapos sa ibabaw. Para sa mga tagagawa, ang mga sistema ng kontrol sa kalidad ay dapat na subaybayan ang bawat yugto ng produksyon upang matiyak na ang mga panghuling produkto ay nakakatugon sa mga pagtutukoy ng pagganap para sa paglaban sa kaagnasan, pagkaporma, at hitsura.
Ang kontrol sa kalidad para sa color coated steel coils ay sumasaklaw sa inspeksyon ng hilaw na materyal, in-process na pagsubaybay, at huling pagsubok sa produkto. Kabilang sa mga pangunahing parameter ang kapal ng coating, pagdirikit, tigas, pagkakapare-pareho ng kulay, at pagtukoy ng depekto sa ibabaw. Ang kalidad ng panghuling produkto ay pangunahing nakasalalay sa proseso ng produksyon, ngunit ang hindi wastong paghawak at pag-iimbak ay maaari ding magdulot ng malaking pinsala.
Mga Parameter ng Pangunahing Kalidad
Ang pagganap ng color coated steel coils ay tinutukoy ng ilang magkakaugnay na parameter na dapat kontrolin sa buong produksyon.
Kapal ng Patong
Para sa mga panlabas na aplikasyon, ang kapal ng patong sa harap ay dapat na hindi bababa sa 20μm (primer ≥5μm, topcoat ≥15μm). Ang hindi sapat na kapal ay nakompromiso ang proteksyon ng kaagnasan, habang ang labis na kapal ay humahantong sa pag-crack at mahinang pagdirikit.
Adhesion at Formability
Ang tigas ng lapis ay dapat matugunan ang 2H standard, na may 180° bend performance na ≤3T. Tinitiyak ng mga parameter na ito na ang coating ay nananatiling buo sa panahon ng roll-forming at profiling operations nang walang crack o delamination.
Paglaban sa Kaagnasan
Ang paglaban sa fog ng asin na ≥500 na oras ay kinakailangan para sa mga panlabas na aplikasyon. Ginagaya ng pagsubok na ito ang pangmatagalang pagkakalantad sa mga kinakaing unti-unting kapaligiran at pinapatunayan ang proteksiyon na pagganap ng coating system.
Mga Paraan ng Pagsukat ng Kapal ng Patong
Ang tumpak na pagsukat ng kapal ng patong ay mahalaga para sa kontrol ng kalidad. Ang sumusunod na talahanayan ay nagbubuod sa mga pangunahing pamamaraan ng pagsukat at ang kanilang mga aplikasyon.
| Pamamaraan | Prinsipyo | Aplikasyon | Nakakasira |
|---|---|---|---|
| Magnetic Thickness Gauge | Electromagnetic induction | Magnetic substrates (bakal) | Hindi nakakasira |
| Magnetic-Eddy Current Gauge | Pinagsamang magnetic at eddy current | Parehong magnetic at non-magnetic substrates | Hindi nakakasira |
| Paraan ng Micrometer | Pagkakaiba sa kapal bago/pagkatapos tanggalin | Lahat ng uri ng substrate | Nakakasira |
| Metallurgical Microscopy | Pagsukat ng cross-section | Pagsubok sa arbitrasyon | Nakakasira |
Pamantayang Pamamaraan sa Pagsukat
Para sa galvanized color coated coils, ang pagkakaiba sa pagitan ng zinc layer at ang organic coating ay mahalaga, dahil ang karaniwang magnetic thickness gauge ay sumusukat sa kabuuang non-magnetic na kapal ng layer.
- Hakbang 1 Sukatin ang kabuuang kapal ng "zinc layer coating" gamit ang magnetic thickness gauge sa limang lokasyon na higit sa 25mm mula sa gilid ng sample.
- Hakbang 2 Alisin ang organic coating gamit ang isang remover na hindi umaatake sa zinc layer. Sukatin muli sa parehong mga lokasyon upang makuha ang kapal ng zinc layer.
- Hakbang 3 Ibawas ang kapal ng zinc layer mula sa kabuuang kapal upang makuha ang kapal ng organic na coating.
- Pamantayan Sundin ang GB/T 13448-2019 "Mga Paraan ng Pagsubok para sa Color-Coated Steel Sheets and Strips" o ISO 2178 para sa internasyonal na pagsunod.
Quality Control Matrix: Mga Key Performance Indicator
Ang sumusunod na paghahambing ay nagbibigay ng isang structured na pangkalahatang-ideya ng mga kritikal na parameter ng kalidad para sa color coated steel coils.
| Parameter | Pamantayan sa Pagtanggap | Paraan ng Pagsukat | Epekto sa Pagganap |
|---|---|---|---|
| Kapal ng Patong (Front) | ≥20μm | Magnetic gauge / Micrometer | Proteksyon sa kaagnasan, tibay |
| Katigasan ng Lapis | ≥2H | Pagsubok sa katigasan ng lapis | scratch resistance, wear |
| 180° Bend | ≤3T | T-bend test | Formability, paglaban sa pag-crack |
| Paglaban sa Epekto | ≥9J | Pagsubok sa epekto | Paghawak ng tibay |
| Asin Fog Resistance | ≥500h | Salt spray chamber | Pangmatagalang proteksyon ng kaagnasan |
| Pagkakaiba ng Kulay | <3ΔE | Spectrophotometer | Aesthetic na pare-pareho |
| 60° Gloss | >60 | Gloss meter | Biswal na anyo |
In-Process na Kontrol sa Kalidad
Sa panahon ng pagmamanupaktura, ang mahigpit na in-process na mga hakbang sa pagkontrol sa kalidad ay nakakakita at nagwawasto kaagad ng mga potensyal na isyu . Kabilang sa mga pangunahing control point ang:
- Aplikasyon ng Patong Ang kapal ng patong ay patuloy na sinusubaybayan gamit ang mga hindi mapanirang pamamaraan ng pagsubok. Parehong kontrolado ang bilis at temperatura ng coating, dahil ang hindi tamang temperatura ay maaaring magresulta sa isang coating na may mahihirap na pisikal na katangian.
- Surface Inspection Nakikita ng mga visual na inspeksyon ang mga depekto sa ibabaw gaya ng mga gasgas, dents, o pinhole. Ang mga automated na sistema ng inspeksyon gamit ang mga camera at sensor ay ini-scan ang ibabaw nang napakabilis upang makita kahit ang pinakamaliit na iregularidad.
- Pagsusuri sa Pagdirikit Bine-verify ng cross-cut at impact test ang lakas ng bono sa pagitan ng coating at substrate, tinitiyak na ang coating ay nananatiling buo sa panahon ng pagbuo ng mga operasyon.
Mga Karaniwang Depekto at Pag-iwas sa Ibabaw
Ang mga depekto sa ibabaw ay maaaring makaapekto sa parehong hitsura at pagganap ng color coated steel coils. Ang kamalayan sa mga karaniwang depekto ay nagbibigay-daan sa maagap na pag-iwas.
- Mga gasgas Dulot ng hindi wastong paghawak o pagkakadikit sa mga matutulis na bagay habang pinoproseso. Umiwas sa pamamagitan ng maingat na paghawak at paggamit ng mga materyales na pang-proteksiyon.
- Pinholes Mga maliliit na butas sa patong na naglalantad sa substrate sa kaagnasan. Kinokontrol sa pamamagitan ng pare-parehong aplikasyon ng patong at wastong paggamot.
- Balat ng Orange Hindi pantay na texture sa ibabaw na sanhi ng hindi tamang daloy ng coating o mga kondisyon ng paggamot. Kinokontrol sa pamamagitan ng na-optimize na pagbabalangkas ng coating at mga parameter ng proseso.
- Pagkakaiba ng Kulay Mga pagkakaiba-iba sa kulay sa pagitan ng mga batch o sa loob ng iisang coil. Kinokontrol sa pamamagitan ng tumpak na pagpapakalat ng pigment at mga sistema ng pagtutugma ng kulay.
Mga Kinakailangan sa Pag-iimbak at Paghawak
Ang wastong imbakan ay mahalaga upang mapanatili ang kalidad ng color coated steel coils pagkatapos ng produksyon. Ang hindi tamang pag-imbak ay maaaring magdulot ng pagkasira ng coating, kalawang, at pagbabalat.
- Kapaligiran Mag-imbak sa mga tuyo, well-ventilated na lugar na may humidity sa ibaba 70% at temperatura sa pagitan ng 5°C at 40°C. Iwasan ang matinding pagbabagu-bago ng temperatura na maaaring magdulot ng condensation.
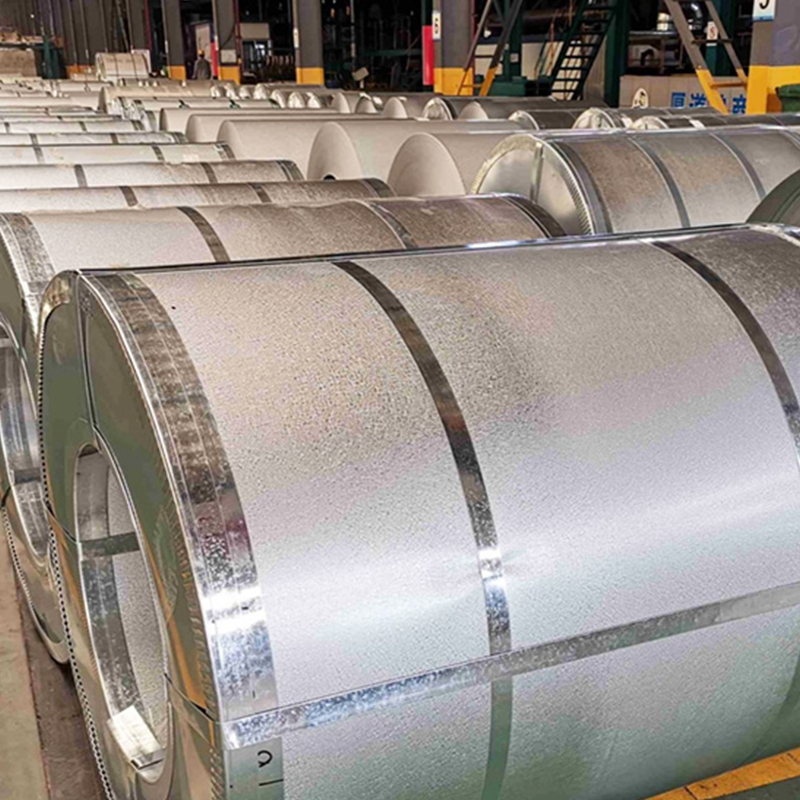
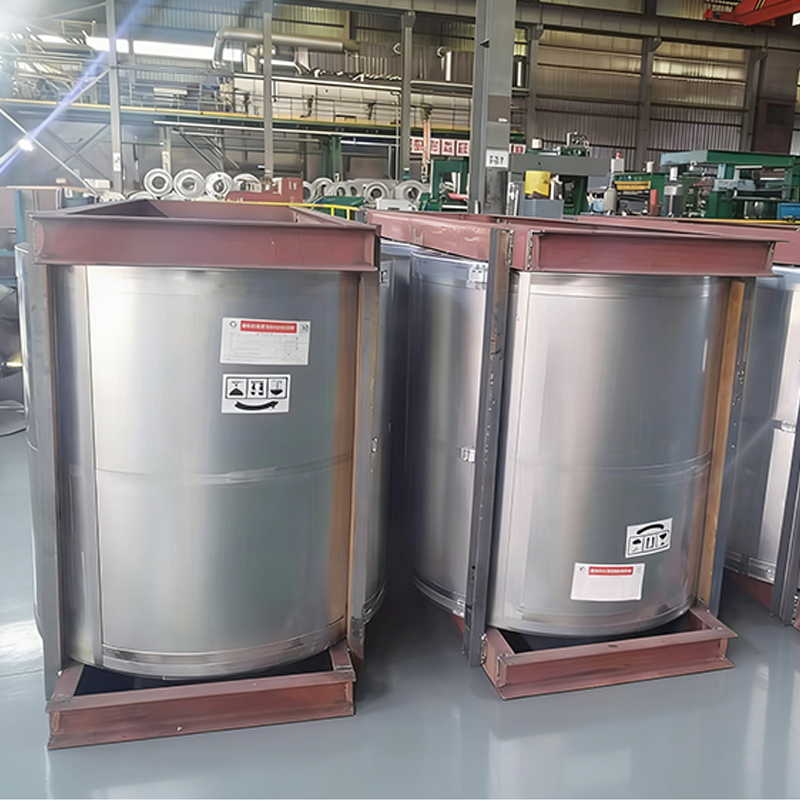
- Pagpoposisyon Ang mga coils ay dapat na nakaimbak nang patayo (nakatayo) sa nakalaang kahoy o plastik na mga saddle. Ang ilalim ng coil ay dapat na hindi bababa sa 10cm sa itaas ng lupa.
- Nakasalansan Limitahan ang stacking sa maximum na 3 layer. Gumamit ng tuyo at malinis na mga pad na gawa sa kahoy sa pagitan ng mga layer upang pantay na ipamahagi ang presyon. Panatilihin ang isang agwat ng hindi bababa sa 10cm sa pagitan ng mga katabing coil.
- Paghawak Gumamit ng mga dedikadong coil forklift o C-hook. Huwag gumamit ng mga wire rope para sa pag-aangat, dahil maaari itong ma-deform ang coil at makapinsala sa coating.
- Orihinal na Packaging Panatilihing buo ang orihinal na packaging sa panahon ng pag-iimbak. Kung ang packaging ay binuksan para sa inspeksyon, ibalik ito kaagad.
Konklusyon
Kontrol sa kalidad para sa color coated steel coils ay isang komprehensibong proseso na sumasaklaw sa pagpili ng substrate, aplikasyon ng patong, inspeksyon sa ibabaw, at wastong imbakan. Kabilang sa mga pangunahing parameter ng kalidad ang kapal ng coating (≥20μm), adhesion (2H pencil hardness), formability (≤3T bend), at corrosion resistance (≥500h salt fog).
Tinitiyak ng tumpak na pagsukat gamit ang mga magnetic thickness gauge, pamamaraan ng micrometer, o metallurgical microscopy na pare-pareho ang kalidad. Ang mga in-process na sistema ng inspeksyon ay maagang nakakakita ng mga depekto, habang ang wastong pag-iimbak at paghawak ay pumipigil sa pinsala pagkatapos ng produksyon. Kapag ang lahat ng mga elemento ng kontrol sa kalidad ay maayos na ipinatupad, ang color coated steel coils ay naghahatid ng maaasahang pagganap na may buhay ng serbisyo mula 7-25 taon depende sa napiling coating system.
Mga Madalas Itanong
Ang pinakamababang kapal ng patong sa harap para sa mga panlabas na aplikasyon ay 20μm, na binubuo ng primer (≥5μm) at topcoat (≥15μm). Ang hindi sapat na kapal ay nakompromiso ang proteksyon ng kaagnasan at buhay ng serbisyo.
Maaaring masukat ang kapal ng coating gamit ang mga hindi mapanirang pamamaraan (magnetic thickness gauge, magnetic-eddy current gauge) o mapanirang pamamaraan (micrometer, metalurgical microscopy). Para sa galvanized coils, ang zinc layer at organic coating ay dapat na sukatin nang hiwalay.
Ang inirerekomendang hanay ng temperatura ng imbakan ay 5°C hanggang 40°C na may relatibong halumigmig na mas mababa sa 70%. Iwasan ang matinding pagbabagu-bago ng temperatura na maaaring magdulot ng condensation at makapinsala sa coating.
Ang color coated steel coils ay dapat na nakaimbak nang patayo (nakatayo) dahil ang pahalang na imbakan ay maaaring magdulot ng deformation, pagbagsak ng coil, at pagkasira ng coating. Ang patayong imbakan ay binabawasan din ang panganib ng stacking pressure na makapinsala sa coating.
Nakasalansan should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Ang pangunahing pamantayan sa China ay GB/T 13448-2019 "Mga Paraan ng Pagsubok para sa Mga Sheet at Strip na Bakal na Pinahiran ng Kulay." Kasama sa mga internasyonal na pamantayan ang mga pamantayan ng ISO 2178 at ASTM para sa pagsukat ng kapal at pagsubok sa pagganap.
Ang patong ay isang makabuluhang gastos sa produksyon. Ang bawat micron ng kapal ng coating ay kumakatawan sa humigit-kumulang $1 milyon sa materyal na halaga para sa mga malalaking tagagawa. Ang tumpak na kontrol sa kapal ay maaaring makatipid ng malaking gastos habang pinapanatili ang kalidad.
Para sa mga panlabas na aplikasyon, ang salt fog resistance ng hindi bababa sa 500 oras ay kinakailangan. Ang pagsubok na ito ay nagpapatunay sa kakayahan ng coating na protektahan ang bakal na substrate sa mga kinakaing unti-unting kapaligiran gaya ng mga baybayin o industriyal na sona.